如何選擇一款合適的涂裝測厚儀
來源:滄州市歐譜檢測儀器有限公司
2022年02月04日 10:31
防腐蝕漆膜的厚度不同于普通裝飾性的漆膜厚度,防腐蝕漆膜的厚度往往決定了防腐蝕體系的使用壽命����。無論從理論計算還是具體試驗結(jié)果來看����,涂層的 壽命隨涂層厚度的增加而增加。提高涂層的厚度�����,能加強涂層的隔離能力,是提高涂層壽命的有效手段����。 因此���,漆膜的厚度是防腐蝕涂裝質(zhì)量檢驗的重要指標(biāo) 之一���,企業(yè)都對產(chǎn)品表面的漆膜厚度做出了明確的規(guī)定,涂層厚度測量也成為加工工業(yè)��、表面工程質(zhì)量檢 測的重要環(huán)節(jié)�,是產(chǎn)品達(dá)到優(yōu)等質(zhì)量標(biāo)準(zhǔn)的手段。 隨著測量技術(shù)的不斷進(jìn)步��,涂層厚度檢測儀器已經(jīng)廣 泛應(yīng)用于各行各業(yè),在使用上也非?�?旖?���。但是如何選擇測量儀器和正確使用儀器依然是一些企業(yè)面臨的 問題。
涂層厚度檢測方法概述
涂層厚度的測量方法主要有楔切法��、光截法、電解 法���、厚度差法��、稱重法�、 X 射線熒光法��、 β 射線反向散射 法�����、電容法�����、磁性測量法及渦流測量法等��。楔切法、光截法��、電解法���、厚度差法、稱重法是有損檢測�����,即測量 時需要破壞涂層,而且測量手段繁瑣����,速度慢,主要用 于抽樣檢驗�����。X射線和β射線法均屬于非接觸的無損 測量�,但是測量裝置復(fù)雜且昂貴,測量范圍也較小���。因 射線需要有放射源�����,滄州歐譜還必須遵守射線防護(hù)規(guī)范。 X 射線 法可測極薄的鍍層�、雙鍍層���、合金鍍層���;β射線法適合 鍍層和基材原子序號大于 3 的鍍層測量���。電容法測量 的適用范圍非常有限�,僅在薄導(dǎo)電體的絕緣層測厚時 采用��。隨著科學(xué)技術(shù)的日益進(jìn)步�����,特別是近年來微機技 術(shù)的引入��,使磁性和渦流的測厚儀向微型�、智能、多功 能�、高精度�、實用化的方向發(fā)展。目前��,磁性和渦流測厚 儀測量分辨率已達(dá)0.1μm���,精度可達(dá)到 1%���,有了顯著 的提高�����。由于磁性和渦流測厚儀適用范圍廣�、量程寬、 操作簡便�����、價格低廉���,并且為無損檢測���,因此在工業(yè)和 科研中得到泛的使用。采用無損方法檢測厚度既 不破壞涂層也不破壞基材����,檢測速度快,能使大量的檢 測工作經(jīng)濟(jì)地進(jìn)行����。更重要的是�,無損檢測厚度的方法 能夠應(yīng)用于生產(chǎn)現(xiàn)場進(jìn)行質(zhì)量控制。
厚度的無損檢測原理及儀器
雖然 X 射線熒光法���、 β 射線反向散射法�、磁性測 量法及渦流測量法都是無損檢測�����,但適用于涂裝生產(chǎn)現(xiàn)場的還是磁性測量法及渦流測量法��。
磁吸力測量原理及測厚儀
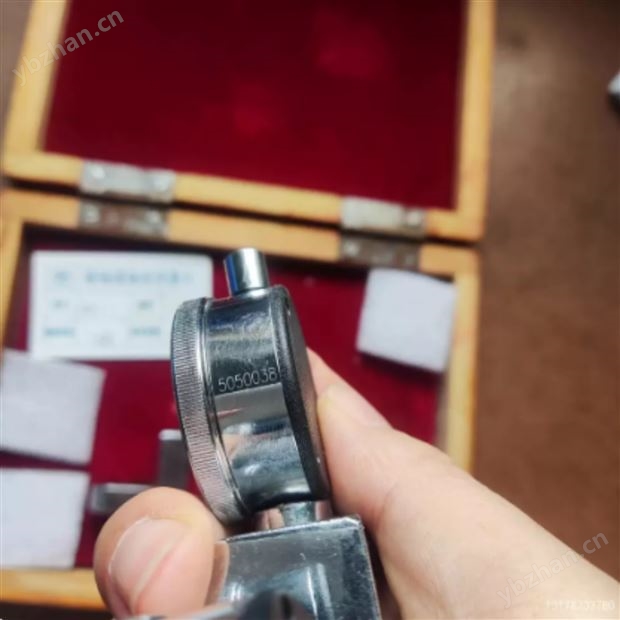
磁吸力測量是磁性測量法的一種��,利用 2 種磁性 材料之間吸力大小與距離成一定比例關(guān)系的原理制 成��。利用這一原理制成測厚儀����,只要涂層與基材之間 的導(dǎo)磁率之差足夠大�����,就可以進(jìn)行測量�����。如圖 1 所示�, 磁鐵(測頭)與導(dǎo)磁鋼材之間的吸力大小與處于這 兩者之間的距離成一定比例關(guān)系�����,而這個距離就是涂 層的厚度����。涂層越薄,磁引力就越大�����,磁體的位移 也就越大��;涂層越厚�,磁引力就越小��,磁體的位移 也就越小。由于大多數(shù)工業(yè)品采用了具有導(dǎo)磁性的 鋼材�����,所以磁性測厚儀應(yīng)用十分廣泛。磁吸力測厚儀的 基本結(jié)構(gòu)由磁鐵、彈簧、標(biāo)尺及自停機構(gòu)組成�。磁 鐵與被測物吸合后,將測量彈簧在其后逐漸拉長����,拉力 逐漸增大。當(dāng)拉力剛好大于吸力����,磁鐵脫離的一瞬間記 錄下拉力的大小即可獲得涂層的厚度。新型的磁吸力 測厚儀可以自動完成這一記錄過程���,不同的型號有不 同的量程與適用場合�,且該種儀器操作簡便�����、堅固耐 用、不用電源��,測量前無須校準(zhǔn)�����,價格也較低�,因此很適 合車間做現(xiàn)場質(zhì)量控制�����。
磁感應(yīng)測量原理及磁性測厚儀
磁感應(yīng)測量也是一種磁性測量��,其原理是非磁性 材料磁阻與其厚度成一定比例關(guān)系��,根據(jù)從測頭經(jīng)過 非鐵磁涂層而流入鐵磁基體的磁通大小來測定涂層厚 度,也可以通過測定與之對應(yīng)的磁阻大小來表示其涂 層厚度����。如圖 2 所示,當(dāng)測頭與涂層接觸時���,測頭和磁 性金屬基體就構(gòu)成了一個閉合磁路����,由于非磁性涂層 的存在,使磁路磁阻變化�����,通過測量其變化就可以導(dǎo)出 涂層的厚度���。涂層越厚,則磁阻越大��,磁通就越小����。 利用磁感應(yīng)原理的測厚儀�,一般要求基材導(dǎo)磁率 在 500 以上�。如果涂層的材料也有磁性,則要求與基材的導(dǎo)磁率之差足夠大(比如鋼鐵表面上的鎳鍍層)。把 軟芯上繞著線圈的測頭放在被測涂層上時���,儀器自動 輸出測試電流或測試信號���。早期的產(chǎn)品采用指針式表 頭來測量感應(yīng)電動勢的大小�����,儀器將該信號放大后來 指示涂層厚度�。近年來的電路設(shè)計引入穩(wěn)頻���、鎖相�����、溫 度補償?shù)刃录夹g(shù),利用磁阻來調(diào)制測量信號����,還采用了 集成電路和引入微機,使測量精度和重現(xiàn)性提高近 1 個數(shù)量級。現(xiàn)代的磁感應(yīng)測厚儀��,分辨率達(dá)到 0.1 μm�, 允許誤差達(dá)到 1%,量程達(dá)到 10 mm�。磁性測厚儀可以 用來精確測量鋼鐵表面的油漆層��、塑料、橡膠涂層���、瓷 及搪瓷防護(hù)層,還可測量包括鎳鉻在內(nèi)的各種有色金 屬鍍層�,以及石油化工行業(yè)中的各種防腐蝕涂層�。
電渦流測量原理及電渦流測厚儀
利用高頻交變電流在線圈中產(chǎn)生一個電磁場,將 測頭與涂層接觸時�����,金屬基體上產(chǎn)生電渦流,并對測頭 中的線圈產(chǎn)生反饋作用�����,通過測量反饋作用的大小來 導(dǎo)出涂層的厚度����,其工作原理如圖 3 所示。測頭距離導(dǎo) 電基體愈近�,則渦流就愈大,反射阻抗也就愈大�����。這個 反饋作用量表征了測頭與導(dǎo)電基體之間距離的大小��, 也就是導(dǎo)電基體上非導(dǎo)電涂層厚度的大小�����。根據(jù)電渦 流測量原理制成的測厚儀稱為電渦流測厚儀�。由于電 渦流測厚儀測頭專門用于測量非鐵磁金屬基材上的涂 層厚度,因此被稱為非磁性測頭���。
與磁感應(yīng)原理比較���,電渦流測量的原理在測頭�、信 號的頻率、信號的大小�����、標(biāo)度關(guān)系上都不同�。但是,與磁 感應(yīng)測厚儀一樣��,渦流測厚儀分辨率也達(dá)到了 0.1 μm��,允許誤差達(dá)到 1%,量程達(dá)到 10 mm�。采用電渦流 原理的測厚儀���,原則上對所有導(dǎo)電體上的非導(dǎo)電體涂層均可測量,如航空航天器��、汽車�、家電���、鋁合金門窗及 其他鋁制品表面的油漆�、塑料涂層及陽極氧化膜。對有 一定導(dǎo)電性的涂層材料�,通過校準(zhǔn)同樣也可測量,如銅 上鍍鉻����,但要求兩者的導(dǎo)電率之比至少相差 3 ~ 5 倍。 雖然鋼鐵基體也能導(dǎo)電��,但鋼鐵基表面的涂層還是采 用磁性原理測量比較合適��。 用電渦流涂層測厚儀測量非磁性金屬基體上的非 導(dǎo)電涂層厚度已有數(shù)十年歷史����,隨著各種新型工程材 料的開發(fā)、微電子技術(shù)應(yīng)用和標(biāo)準(zhǔn)化的推進(jìn)���,渦流涂層 測厚儀在電路設(shè)計����、測頭的多制式與通用性�、新型傳感 器應(yīng)用、量值顯示與數(shù)據(jù)打印、測控功能擴(kuò)展及其智能 化等方面����,都不斷取得突破與創(chuàng)新��,渦流測厚技術(shù)得 到快速發(fā)展���。
涂裝測厚儀的選擇
可用于現(xiàn)場檢測的涂裝測厚儀
涂裝工藝中一般都會規(guī)定漆膜的干膜厚度�����,因此 在生產(chǎn)中必須對漆膜厚度進(jìn)行檢測���,并以此調(diào)整噴涂 工藝或進(jìn)行返工、修補以達(dá)到工藝要求的厚度�。作為一 種質(zhì)量檢驗控制的儀器����,企業(yè)用的涂裝測厚儀必須要 求能進(jìn)行現(xiàn)場檢測,并且盡可能不對產(chǎn)品造成破壞���。 涂層干膜厚度的測量分為破壞性測試和非破壞性 測試 2 種方法。破壞性測試方法要對漆膜進(jìn)行劃刻等 損傷性行為����,非破壞性測試方法及無損檢測方法��,不會 對漆膜造成損害��。一般情況下都使用非破壞性的無損 測量方法�,當(dāng)出現(xiàn)爭議或者需要仲裁時才使用破壞性 的測試方法。目前���,干膜厚度的測量已經(jīng)有很多種儀器 和方法�����,但每種方法都有一定的局限性���,極少有能適用 于所有的涂層和環(huán)境的測量方法和儀器。磁性測厚儀 和渦流測厚儀是 2 種的非破壞性檢測儀器��,都 適用于金屬基材表面的涂層,不過磁性測厚儀適用于 導(dǎo)磁金屬底材��,而渦流測厚儀適用導(dǎo)電金屬基材表面 防腐層的檢測�。磁性測厚儀和渦流測厚儀的體積和質(zhì) 量都非常小�����,攜帶十分方便����。 必須指出的是,磁性測厚儀和渦流測厚儀都不能 用于混凝土等非金屬基材表面防腐涂層厚度的測量
涂裝測厚儀的結(jié)構(gòu)
涂裝測厚儀一般都包括探頭或測頭�、機體���、輸出裝 置��,但不同廠家生產(chǎn)的涂裝測厚儀形狀��、結(jié)構(gòu)、大小等 存在較大差異�,同一廠家生產(chǎn)的不同型號測厚儀也各 不相同,如圖 4 所示����。 對于現(xiàn)場檢測使用的涂裝測厚儀��,應(yīng)該選擇質(zhì)量 較輕的便攜式測厚儀�。絕大多數(shù)的便攜式涂裝測厚儀 都具有數(shù)據(jù)存儲或數(shù)據(jù)打印功能,而且還可以通過數(shù) 據(jù)線與計算機連接���,進(jìn)行數(shù)據(jù)拷貝、統(tǒng)計�����、分析等��。因 此�����,現(xiàn)場使用的儀器體積越小越好���,便于攜帶���。
主要技術(shù)參數(shù)說明
選擇涂裝測厚儀時�����,應(yīng)關(guān)注測量范圍���、允許誤差等 技術(shù)參數(shù)��,詳見表 1�。
涂層測厚儀的選擇
對不同的企業(yè)而言,表 1 中的參數(shù)選擇可以有不 同的側(cè)重點��。比如最小曲率半徑�,如果企業(yè)生產(chǎn)的產(chǎn)品 都是平面的,就沒有必要關(guān)注�����,但是對于生產(chǎn)圓形或圓 柱形小型零件或產(chǎn)品的企業(yè)�,則必須選擇最小凸面曲 率半徑足夠小的涂裝測厚儀�����。再如工程機械生產(chǎn)企業(yè)�, 由于產(chǎn)品都是采用厚板制成���,關(guān)注最小基體厚度就沒 有實際意義����。 目前�����,國內(nèi)市場上能夠買到的涂裝測厚儀很多��,不 僅有國內(nèi)品牌如時代����、德奧順���,還有日本 KETT�����,德國BYK��、EPK�����、Erichsen�,美國 Defelsko、LEE 等大量國 外的品牌�����。不同品牌不同型號的涂裝測厚儀在功能��、結(jié) 構(gòu)�、外觀、質(zhì)量上各不相同��,可通過企業(yè)網(wǎng)站或國內(nèi)代 理商進(jìn)行查詢。作為涂裝生產(chǎn)現(xiàn)場用的涂裝測厚儀���,應(yīng) 該選擇便攜式的��,即質(zhì)量輕����;為保證數(shù)據(jù)真實性,應(yīng)具 備現(xiàn)場打印功能�;另外,為了進(jìn)行檢測數(shù)據(jù)的分析����,涂 裝生產(chǎn)現(xiàn)場使用的涂裝測厚儀應(yīng)具有數(shù)據(jù)存儲功能和 計算機數(shù)據(jù)接口,可將檢測數(shù)據(jù)定期傳輸?shù)接嬎銠C中���, 對數(shù)據(jù)進(jìn)行匯總����、整理�����、分析�����。當(dāng)然�����,一些涂裝測厚儀本 身就帶有平均值����、標(biāo)準(zhǔn)偏差、讀數(shù)個數(shù)、值�、最小值 等統(tǒng)計功能�。企業(yè)可根據(jù)自身的需要、使用習(xí)慣等選擇 適合的涂裝測厚儀。另外進(jìn)口品牌和國產(chǎn)品牌之間價 格懸殊���,企業(yè)可根據(jù)自身的條件進(jìn)行選擇�����。
涂裝測厚儀的使用
即使相同的涂層測厚儀��,不同的人或?qū)Σ煌N類���、 狀態(tài)基材上的相同涂層測量出來的數(shù)據(jù)也可能會存在 較大差別�����,這是因為測量人員因素�����、測量漆膜的基體材 質(zhì)���、厚度�、表面狀況以及測量位置等造成的��。因此����,在使 用測厚儀檢測涂層厚度時,不僅操作方法要正確��,還必 須針對具體基材進(jìn)行調(diào)整�。
使用前應(yīng)仔細(xì)閱讀儀器使用說明書 不同廠家、不同品牌的儀器在結(jié)構(gòu)���、按鍵�����、校準(zhǔn)等 方面各不相同�,因此使用前必須先仔細(xì)閱讀儀器的使 用說明書����,避免誤操作造成測量數(shù)據(jù)的錯誤��。
注意金屬基體材質(zhì)
不同金屬基體材料的磁性��、導(dǎo)電率是不相同的����,這 都會對測量結(jié)果造成影響。采用磁性法測厚受基體 金屬磁性變化的影響(在實際應(yīng)用中��,低碳鋼磁性的變 化可以認(rèn)為是輕微的)�,為了避免熱處理和冷加工因素 的影響,應(yīng)使用與試件基體金屬具有相同性質(zhì)的標(biāo)準(zhǔn)片對儀器進(jìn)行校準(zhǔn)�����,亦可用待涂覆試件進(jìn)行校準(zhǔn)�����。由于 基體金屬的成分及熱處理方法不同����,導(dǎo)致其電導(dǎo)率不 同,因此應(yīng)使用與被檢測試件基體金屬具有相同性質(zhì) 的標(biāo)準(zhǔn)片對儀器進(jìn)行校準(zhǔn)����。
注意檢測試件形狀
在實際生產(chǎn)中�����,工件的材料厚度����、形狀�����、表面粗糙 度等存在差異�����,這些差異會對實際測量結(jié)果造成影響����。 每一種儀器都有一個基體金屬的臨界厚度,大于這個 厚度��,測量就不受基體金屬厚度的影響,如果試件材料 厚度小于儀器所要求的臨界厚度�����,檢測結(jié)果就會與實 際厚度有差別�����。一些儀器對試件表面形狀的陡變十分 敏感���,因此在靠近試件邊緣或內(nèi)轉(zhuǎn)角處進(jìn)行測量的數(shù) 值會不可靠���,實際測量時應(yīng)選擇遠(yuǎn)離邊緣和內(nèi)轉(zhuǎn)角的 部位����。試件表面不僅存在形狀的陡變�����,還可能存在不同 的曲率��,一些儀器的測量結(jié)果總是隨著曲率半徑的減 小明顯地增大。因此����,即使在選擇儀器時考慮了最小曲 率半徑����,測量時仍應(yīng)盡可能選擇在平面部位進(jìn)行測量。 以上也是在選擇測厚儀器時需要考慮最小曲率半徑����、 最小測量面積、最小基體厚度的原因��。 另外����,實際生產(chǎn)中�,不同工件的表面粗糙度也不盡 相同。粗糙程度越大�����,對一些儀器的測量結(jié)果影響越 大�。粗糙表面會引起系統(tǒng)誤差和偶然誤差,每次測量 時�,在不同位置上應(yīng)增加測量的次數(shù),以克服這種偶然 誤差����。這一點��,很多廠家的儀器使用說明書里都沒有指 出���。我們分別用國產(chǎn)和進(jìn)口測厚儀在平面上校準(zhǔn)后測 量拋丸后的表面,讀數(shù)在 10 ~ 30 μm 不等��。也就是說��, 如果按此方法��,測量出來的數(shù)據(jù)比漆膜的實際厚度會 大 10 ~ 30 μm��,即漆膜實際厚度達(dá)不到設(shè)計要求�����。因 此�����,如果基體金屬粗糙����,還必須在未涂覆的粗糙度相類 似的基體金屬試件上取幾個位置來校對儀器的零點�;或用對基體金屬沒有腐蝕的溶液溶解除去涂層后�,再 校對儀器的零點�。當(dāng)然,當(dāng)漆膜厚度為基材表面粗糙 度的 5 ~ 6 倍時����,可以將粗糙度忽略?����?傊?,儀器的校 準(zhǔn)必須依據(jù)現(xiàn)場被涂工件表面粗糙度來進(jìn)行
檢測環(huán)境
周圍各種電氣設(shè)備所產(chǎn)生的強磁場,會嚴(yán)重地干 擾磁性法測厚工作�����,使用時應(yīng)盡量遠(yuǎn)離強磁場環(huán)境���。
操作
一些儀器對那些妨礙測頭與漆膜表面緊密接觸 的附著物質(zhì)比較敏感��,因此����,必須清除附著物質(zhì),以保 證儀器測頭和被測試件表面直接接觸���。測頭放置到試 件上所施加的壓力大小會影響測量的讀數(shù)��,因此��,要 保持壓力恒定��。測頭的放置方式對測量也有影響�����,在 測量中�,應(yīng)當(dāng)使測頭與試樣表面保持垂直�����。 另外�����,通常儀器的每次讀數(shù)并不*相同���,因此 必須在每一測量面積內(nèi)多讀取幾個數(shù)。漆膜厚度的局 部差異,也要求在任一給定的面積內(nèi)進(jìn)行多次測量�����, 表面粗糙時更應(yīng)如此��。
結(jié)語
企業(yè)應(yīng)依據(jù)自身產(chǎn)品的材質(zhì)�����、涂層要求等選擇測 量范圍��、測量精度等適合的涂層測厚儀器�����,對儀器的 使用及校準(zhǔn)方法要熟練掌握�����,并在實際測量中根據(jù)具 體情況正確使用���。只有如此�����,涂層測厚儀的使用才能真正發(fā)揮對涂層厚度的檢測和控制作用�����,使得通過檢 測的漆膜厚度以及涂層的防腐蝕性能真正達(dá)到設(shè)計 要求���。
 儀表網(wǎng)手機版
 儀表網(wǎng)小程序
 公眾號:ybzhan
 掃碼關(guān)注視頻號

 手機版
 官方微信





 采購中心
 祁连县|
云林县|
阿鲁科尔沁旗|
毕节市|
涟源市|
新沂市|
永宁县|
定日县|
佛学|
九江县|
伊宁市|
吴旗县|
吐鲁番市|
永顺县|
鹤庆县|
满洲里市|
微博|
克拉玛依市|
阿拉尔市|
望都县|
垣曲县|
胶南市|
普宁市|
泌阳县|
天等县|
无锡市|
静乐县|
陕西省|
大石桥市|
黄陵县|
辉县市|
潞城市|
巴东县|
偏关县|
尼玛县|
三明市|
锦屏县|
西充县|
永春县|
海兴县|
郓城县|